


Automatic SAW Longitudinal Seam Welding Machine For Pipe manufacturers

Automatic SAW Longitudinal Seam Welding Machine For Pipe suppliers

Automatic SAW Longitudinal Seam Welding Machine For Pipe factory

Automatic SAW Longitudinal Seam Welding Machine For Pipe best

Automatic SAW Longitudinal Seam Welding Machine For Pipe high quality
Automatska SAW mašina za uzdužno zavarivanje cijevi
Osnovni princip zavarivanja pod vodom je da se između žice za zavarivanje i radnog komada ispod sloja fluksa stvara luk. Toplina luka topi žicu, fluks i osnovni metal, formirajući zavar. Cijeli proces je automatiziran opremom, zahtijevajući od operatera praćenje i podešavanje parametara.
Opis
Automatska mašina za uzdužno zavarivanje SAW cijevi
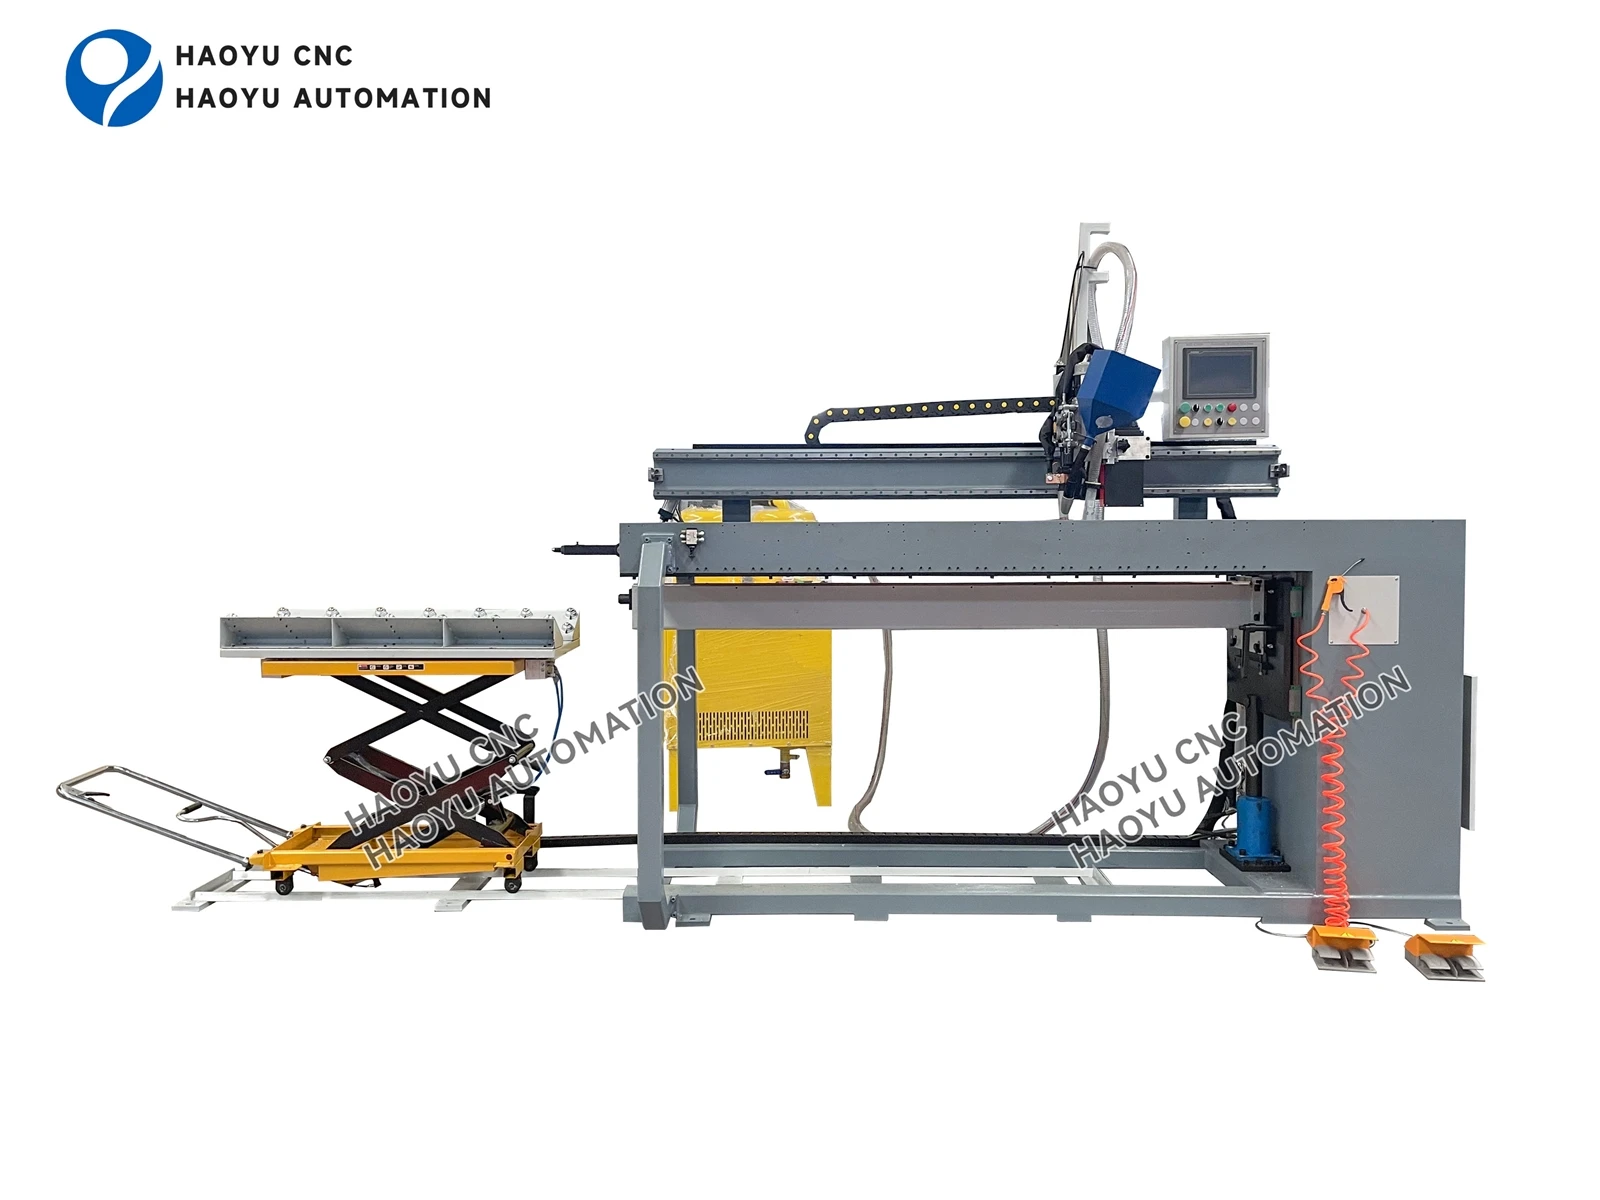
Radni proces
- Sloj granuliranog fluksa se prethodno{0}}nanosi na područje zavarivanja.
- Žica za zavarivanje se kontinuirano dovodi u područje zavarivanja kroz pištolj za zavarivanje (kontaktna mlaznica).
- Između žice i obratka se zapali luk, koji gori ispod sloja fluksa, što rezultira nevidljivom svjetlošću luka i gotovo bez prskanja.
- Toplina luka topi žicu za zavarivanje i osnovni metal, formirajući rastopljeni bazen. Također topi dio fluksa, formirajući šljaku koja prekriva bazen.
- Neotopljeni fluks se obnavlja pomoću sistema za oporavak i može se ponovo koristiti.
- Metal iza rastopljenog bazena se hladi i učvršćuje, formirajući zavar. Zgura iznad se hladi i formira ljusku od šljake, koja se može otkinuti kako bi se otkrio svijetli, dobro{1}}formirani zavar.
Glavne karakteristike
- Kontinuirano dovođenje žice osigurava duboko prodiranje i velike brzine zavarivanja.
- Fluks i šljaka pružaju odličnu metaluršku zaštitu zavarenog bazena, efikasno sprečavajući prodor vazduha i osiguravajući čist metal šava.
- Luk gori ispod fluksa, eliminišući zračenje luka, smanjujući dim i prskanje i poboljšavajući radno okruženje operatera.
Slike detalja
Automatska mašina za uzdužno zavarivanje SAW cijevi

1.Hidraulična stanica:Omogućava brzo i precizno postavljanje trna na prethodno određenu visinu kako bi se podržala i pritisnula čelična cijev ili cilindar koji se zavaruju, osiguravajući ujednačene praznine između grupa; tokom procesa zavarivanja, sistem može pouzdano zaključati poziciju trna i pružiti stabilnu povratnu-silu kako bi se odupirao termičkoj deformaciji zavarivanja; nakon što je zavarivanje završeno, trn se može kontrolisati tako da se glatko spušta od radnog komada kako bi se pripremio za istovar.
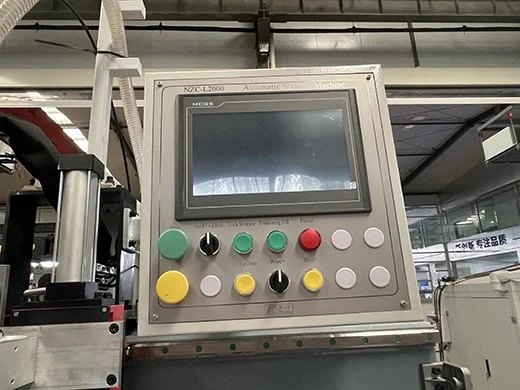
2.Kontrolna tabla:Kontrolna tabla zavarivača s ravnim šavom pod potopljenim lukom je jezgro ljudskog{0}}mašinskog interfejsa za postavljanje parametara zavarivanja i praćenje procesa. Koristeći dugmad, dugmad ili ekran osjetljiv na dodir na panelu, operater može precizno podesiti ključne parametre procesa kao što su struja zavarivanja, napon luka i brzina zavarivanja, te kontrolirati pokretanje i zaustavljanje zavarivača i rad mehanizma za dovođenje žice.

3. Bakarna obloga šipka:Prvo, njegova odlična toplotna provodljivost brzo uklanja toplinu zavarivanja, sprečavajući opekotine-i rafinišući zrna metala šava; drugo, njegov unapred podešeni oblik žleba može pouzdano da podrži rastopljeni metal šava, formirajući ravnu, glatku i ravnomerno oblikovanu šavu na poleđini radnog komada, značajno poboljšavajući kvalitet i efikasnost zavarivanja.
4. Hopper:Njegova primarna funkcija je da skladišti i kontinuirano isporučuje fluks u područje zavarivanja. Ovaj fluks pokriva luk i zavareni bazen tokom zavarivanja, efikasno sprečavajući prodor vazduha i oksidaciju i nitridaciju, značajno poboljšavajući kvalitet i gustinu šava. Takođe stabilizuje luk, smanjuje prskanje i poboljšava izgled zavara.
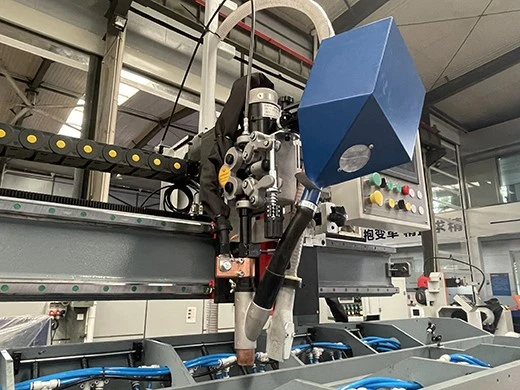

5. Gorionik za zavarivanje:Njegova primarna funkcija je da kontinuirano i stabilno vodi žicu za zavarivanje od mehanizma za dovod žice do zone zavarivanja, provodeći visoku struju zavarivanja do vrha žice tokom ovog procesa. Kraj pištolja za zavarivanje je također odgovoran za isporuku fluksa, ravnomjerno oblažući luk ispred sebe, formirajući tako zaštitni sloj tokom zavarivanja, osiguravajući stabilno sagorijevanje luka i stvarajući-kvalitetne zavarene spojeve.
6. Sistem povrata toka i transporta:Njegova osnovna funkcija je obnavljanje i recikliranje fluksa. Tokom procesa zavarivanja, neotopljeni granulirani fluks prekriva zavar. Sistem prikuplja ove labave tokove kroz snažan usisni uređaj (kao što je pištolj ili mlaznica), filtrira ih i pročišćava, a zatim ih vraća u rezervoar.

Vedio za vašu referencu
Automatska mašina za uzdužno zavarivanje SAW cijevi
Popularni tagovi: automatska pila za uzdužno zavarivanje šavova za cijevi, Kina, proizvođači, dobavljači, tvornica
Pošaljite upit
Moglo bi vam se i svidjeti


